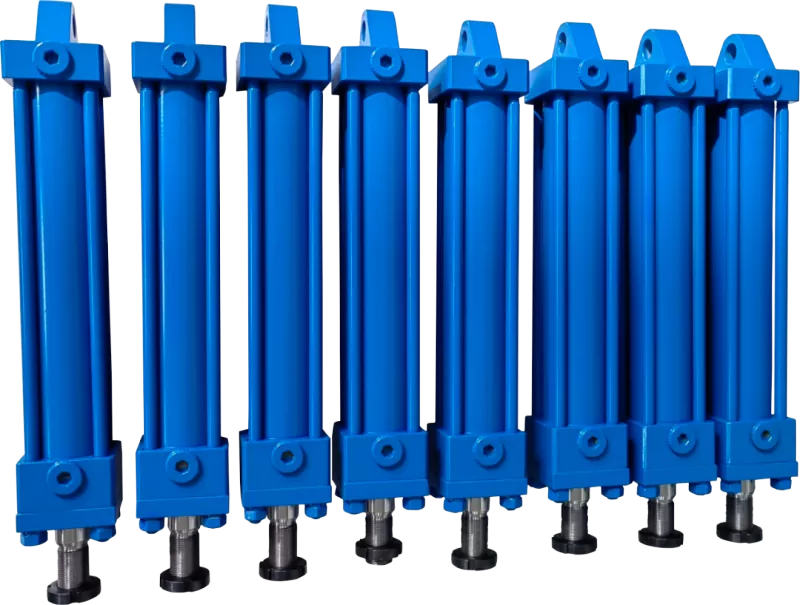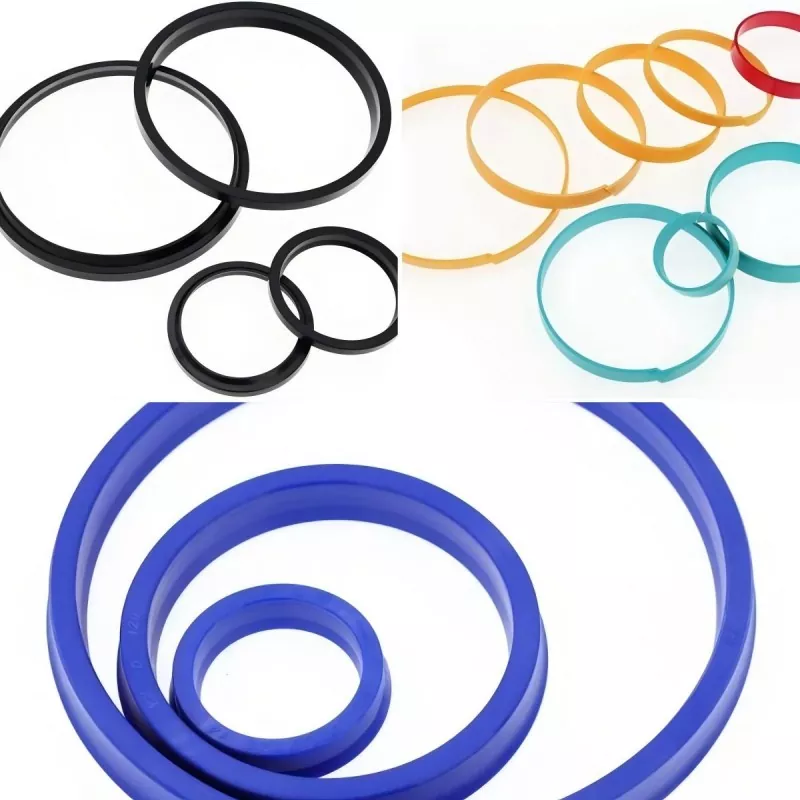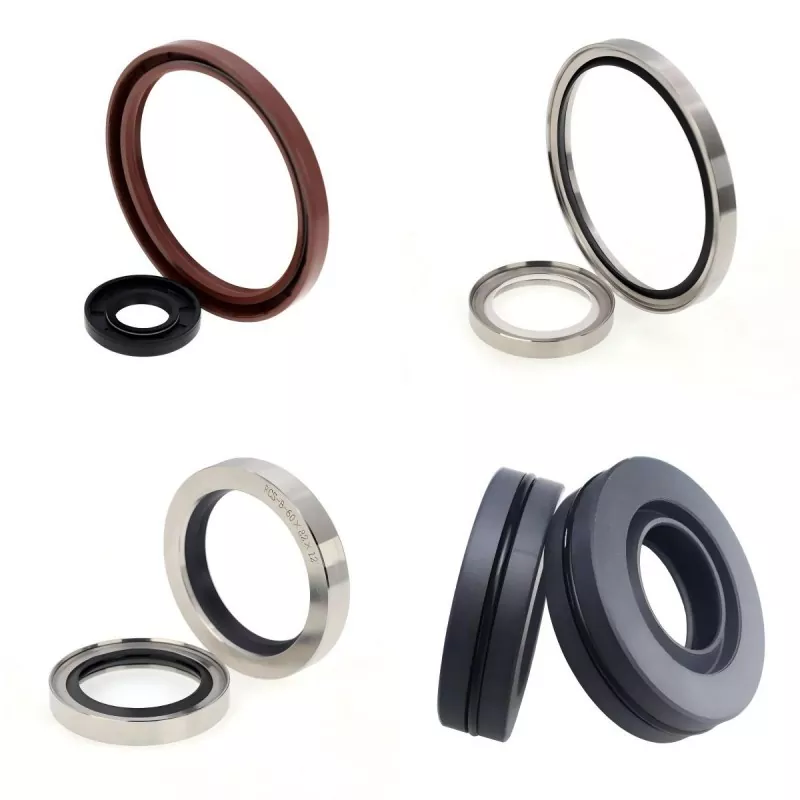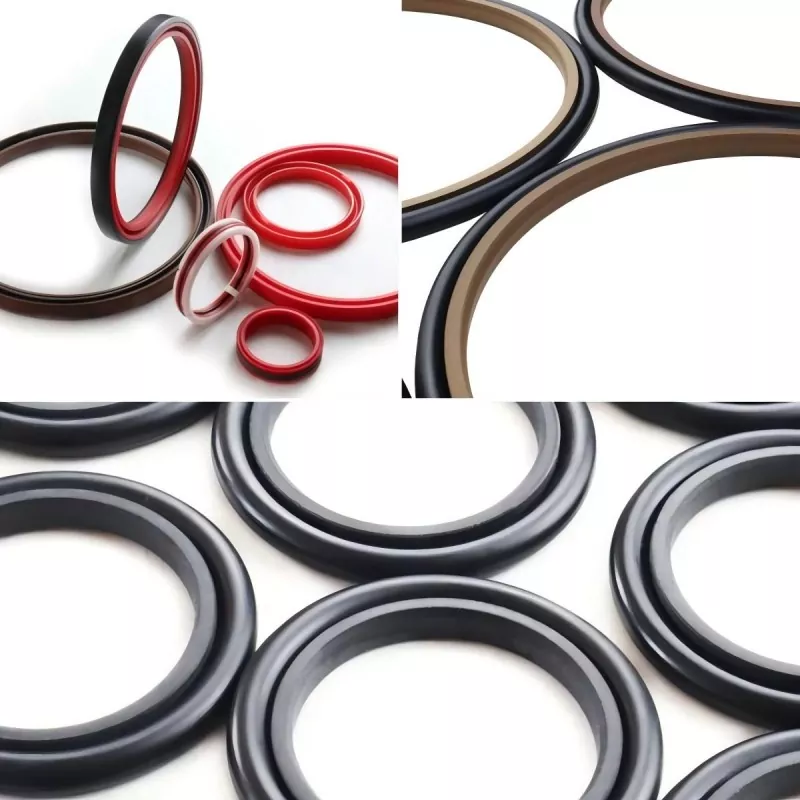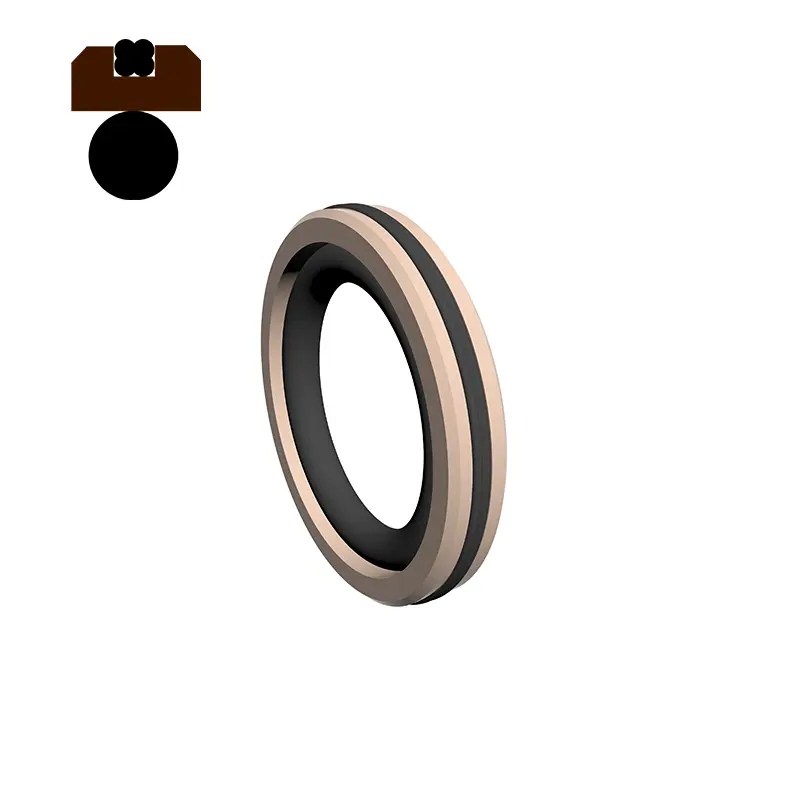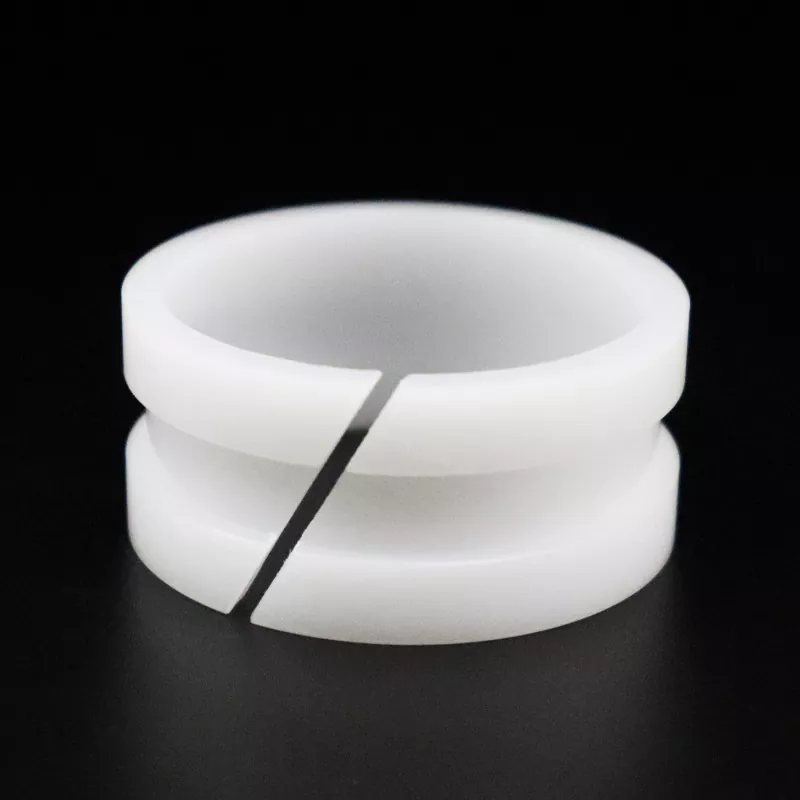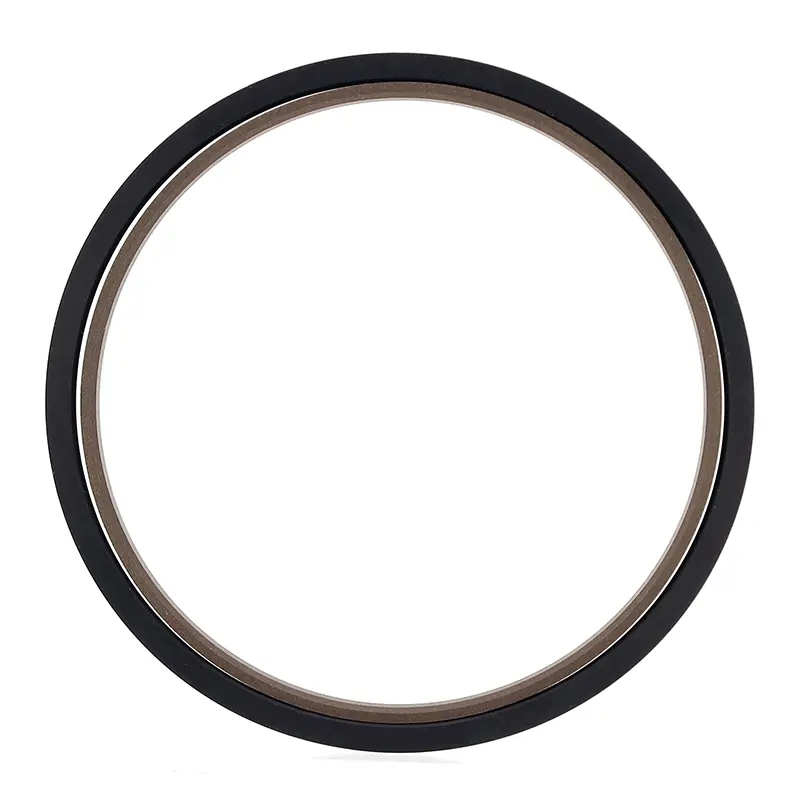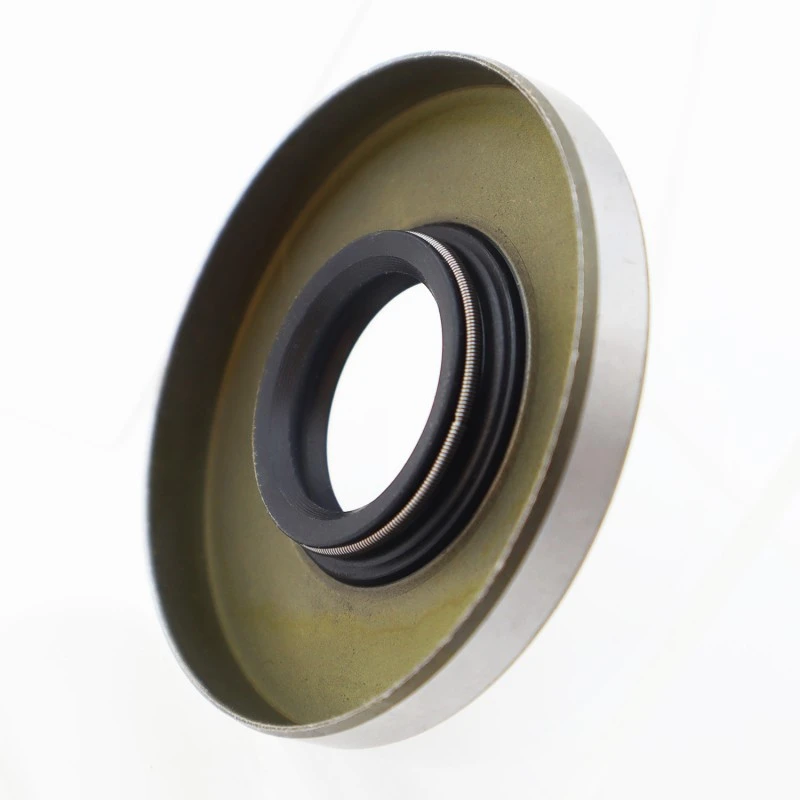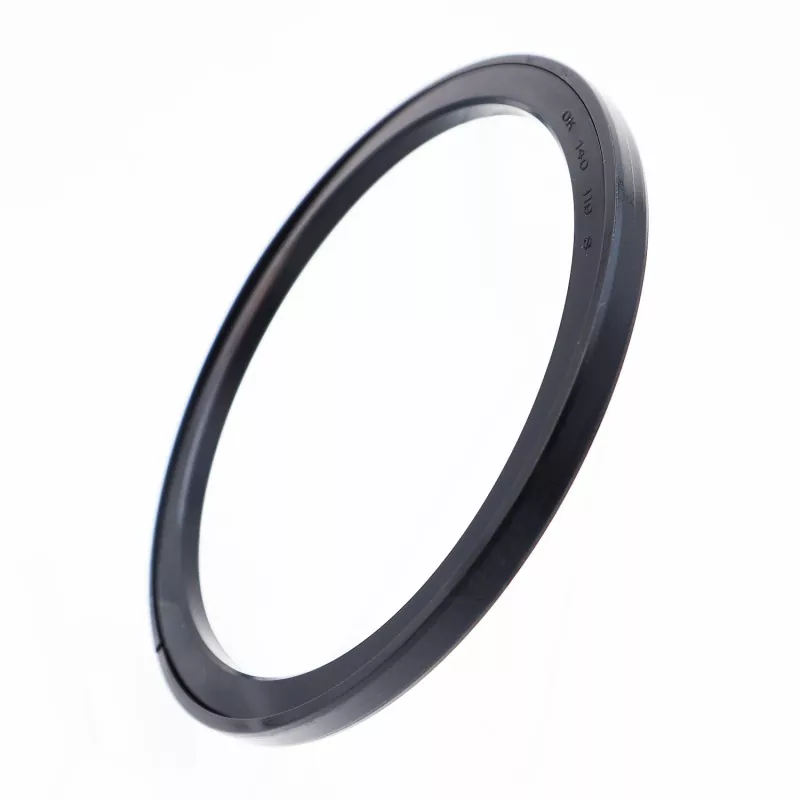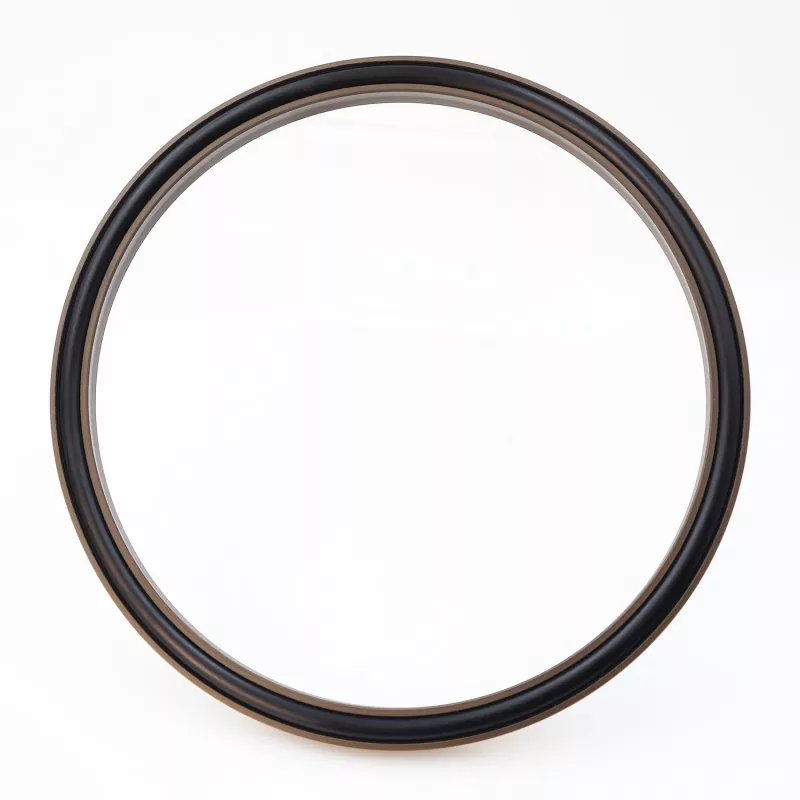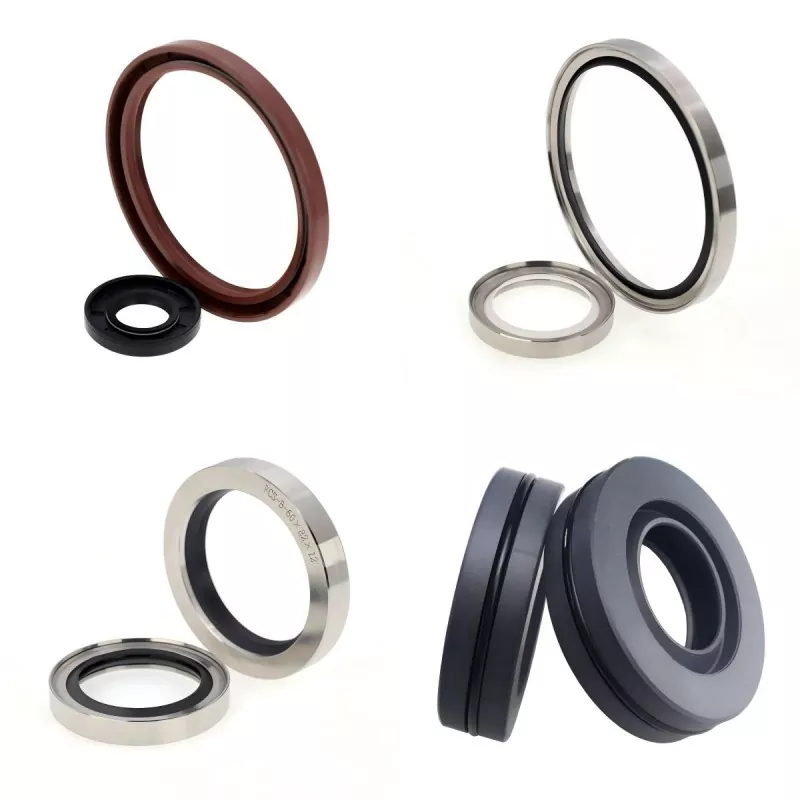
U-tesnilo je najpogosteje uporabljeno oljno tesnilo v hidravličnih cilindrih. To je tipično ustno tesnilo, ki zagotavlja učinkovito tesnjenje, ne glede na to, ali je nameščeno na batu ali batnici. Pri nizkih tlakih,pečattemelji na interferenčni deformaciji ustnice; majhna kontaktna površina povzroči relativno nizko trenje.
Z naraščanjem tlaka se poveča elastična deformacija roba, skupaj z nateznimi, tlačnimi in upogibnimi napetostmi, zaradi česar se radialna kontaktna sila samodejno poveča. Kontaktna dolžina s tesnilno površino se razširi, dokler ni v stiku celotna aksialna dolžina U-tesnila, s čimer se zagotovi učinkovito tesnjenje v pogojih visokega tlaka.
Vsi hidravlični cilindri morajo biti opremljeni s protiprašnim tesnilom. Med povratnim hodom batnice protiprašno tesnilo strga nečistoče, ki se držijo površine batnice, s čimer ščiti glavno tesnilo in vodilno pušo pred poškodbami. Dvojno delujoča protiprašna tesnila zagotavljajo tudi pomožno funkcijo tesnjenja; njihova notranja ustnica strga oljni film, ki se drži površine batnice, s čimer se izboljša splošno delovanje tesnjenja.
1. Puščanje zaradi nepravilne orientacije namestitve tesnila
2. Puščanje zaradi vstopa tujkov ali prahu v tesnilo med namestitvijo ali iz notranjosti cevi
3. Puščanje zaradi poškodbe tesnila zaradi nepravilne montaže
4. Puščanje zaradi prask na površini batnice
5. Puščanje zaradi neravnih spojnih površin med varjenjem
6. Puščanje zaradi ekscentričnosti ali obremenitve izven središča zaradi nezadostne koncentričnosti
7. Puščanje zaradi neenakomernega nanosa premaza ali materiala premaza, ki vstopi v tesnilni obroč
1. Poškodbe zaradi iztiskanja (grizenje), ki jih povzroči premočan pritisk
2. Izgorevanje tesnila zaradi adiabatne kompresije ujetega zraka
3. Degradacija materiala (npr. nabrekanje) zaradi nezdružljivosti med materialom tesnila in delovnim medijem
4. Propadanje materiala zaradi visokih temperatur
5. Puščanje zaradi utrjevanja materiala in krčenja pri nizkih temperaturah
6. Nastajanje toplote in suho trenje v tesnilu zaradi visokofrekvenčnega izmeničnega gibanja
7. Nestabilno gibanje pri nizkih tlakih in nizkih hitrostih
8. Pospešena obraba tesnila zaradi slabega mazanja
9. Puščanje zaradi vibracij komponente
10. Nenormalna obraba tesnilnega obroča zaradi okoljskega prahu
11. Puščanje zaradi rje v utoru tesnila
1. Poškodba valja ali batnice zaradi nepravilne izbire materialov vodilnih/podpornih komponent
2. Poškodbe zaradi iztiskanja zaradi nepravilne razdalje med tornimi površinami
3. Poškodba tesnilnega obroča zaradi nepravilnega navoja ali posnemanja na koncih cilindra ali batnice
4. Slaba operativna zmogljivost zaradi računskih napak glede togosti ali lastne teže
5. Poškodba tesnilnega obroča zaradi nepravilnega posnemanja za namestitev tesnila
6. Obraba tesnilnega obroča zaradi neprimerne hrapavosti drsne površine
7. Obraba ali poškodba tesnilnega obroča zaradi neenakomerne prevleke, površinske poroznosti ali prask na površini, ki jo prečka tesnilo
8. Obraba ali poškodba tesnila zaradi nezadostne hrapavosti površine v utoru tesnila (zlasti v utorih tesnila gredi)
9. Puščanje zaradi poroznosti v batu ali oplaščenju batnice
10. Obraba ali zareze valja in batnice zaradi slabega mazanja
1. Poškodba ali degradacija tesnilnega materiala zaradi izpostavljenosti visokim temperaturam med skladiščenjem ali transportom
2. Močna svetloba, ozon ali sevanje, ki povzroča poslabšanje tesnilnih materialov
3. Nepravilni načini shranjevanja, ki vodijo do deformacije tesnilnega obroča
4. Staranje tesnilnih materialov zaradi dolgotrajnega skladiščenja
Vzroki in ukrepi:
1. Nepravilna montaža: pravilno namestite tesnilni obroč; izogibajte se obratni namestitvi ali neporavnanosti
2. Nezadosten pritisk na ustnicah (oljna tesnila): preverite dimenzije tesnil in preverite, ali vzmet pravilno deluje
3. Hrapavost gredi ali površinske napake: Zmanjšajte hrapavost gredi ali izberite mehkejše tesnilo ali alternativni tesnilni material
4. Pokanje tesnilnega roba: verjetno posledica hrapavosti površine gredi, napačnega tesnilnega materiala ali previsoke hitrosti/temperature
5. Poškodba ali obraba tesnilnega obroča: Zamenjajte tesnilni obroč in izberite takega z večjo odpornostjo proti obrabi
Vzroki in ukrepi:
1. Slabo mazanje: razmislite o prehodu na PTFE torno površino
2. Prevelika prednapetost: razmislite o spremembi vrste tesnila
3. Previsok pritisk: razmislite o zamenjavi vrste tesnila
Vzroki in ukrepi:
1. Nepravilna ali neprevidna namestitev: Uporabite ustrezne tehnike in orodja.
2. Groba površina gredi: Preverite specifikacije za hrapavost površine in posnemanje.
3. Prisotnost abrazivnih delcev (kaže se tudi kot obraba gredi): v prašnem okolju uporabljajte protiprašna tesnila.
Vzroki in ukrepi:
1. Napačna vrsta tesnila ali izbira materiala: Izberite ustreznejšo vrsto tesnila glede na pogoje delovanja.
2. Previsok pritisk: Izberite ustreznejšo vrsto tesnila glede na pogoje delovanja.
3. Previsoka temperatura: Izberite ustreznejšo vrsto tesnila glede na pogoje delovanja.
Vzroki in ukrepi:
1. Slaba montaža: preverite glede na priporočene standarde za tesnilo; po potrebi zmanjšajte motnje ali pritisk.
2. Nepravilne mere tesnila: Preverite specifikacije dimenzij.
3. Prekomerna hrapavost površine: Zmanjšajte hrapavost površine.
4. Visoka drsna hitrost: morda bo treba spremeniti vrsto tesnila.
5. Previsok delovni tlak medija: morda bo treba spremeniti vrsto ali material tesnila.
Vzroki in ukrepi:
1. Suho trenje tesnila: Izboljšajte pogoje delovanja.
2. Prekomerna hrapavost površine: Zmanjšajte hrapavost površine.
3. Slaba tvorba mazalnega filma: Izboljšajte pogoje delovanja ali spremenite vrsto tesnila (npr. uporabite kompozitna tesnila iz PTFE).
Vzroki in ukrepi:
1. Tesnilo nameščeno nazaj: Preverite namestitev; po potrebi uporabite dvosmerno tesnilo.
2. Nezadostna prednapetost: Preverite dimenzije in prednapetost.
3. Krčenje tesnila: Preverite združljivost med tesnilnim materialom in medijem.
4. Obraba tesnila: Zamenjajte tesnilo in raziščite vzrok obrabe; razmislite o zamenjavi vrste tesnila, če je življenjska doba kratka.
Vzroki in ukrepi:
1. Nepravilna začetna montaža: Zamenjajte tesnilo v skladu s specifikacijami in skrbno preverite stanje namestitve.
2. Torzijska okvara (O-tesnila): Ocenite ustreznost O-tesnila.
3. Poškodbe zaradi iztiskanja (grizenje): Zmanjšajte razdaljo med iztiskanjem; po potrebi namestite rezervne obroče.
4. Obraba: Preverite dimenzije in po potrebi prilagodite ekstruzijsko režo.
① Ne odpirajtepečatpakiranje, razen če je potrebno; v nasprotnem primeru se lahko prah prime ali opraska tesnila.
② Hraniti na hladnem mestu, stran od neposredne sončne svetlobe; UV žarki in vlaga pospešujejo propadanje in dimenzijske spremembe gumijastih in plastičnih materialov.
③ Pri shranjevanju nepakiranih izdelkov pazite, da preprečite oprijem ali vključitev tujkov in jih shranite v prvotnem stanju. Najlonske materiale je treba tesno zapreti, da se preprečijo spremembe dimenzij zaradi absorpcije vlage.
④ Tesnila ne postavljajte blizu virov toplote, kot so kotli ali peči; visoke temperature pospešijo staranje plombe.
⑤ Tesnila ne postavljajte v bližino televizorjev ali virov ozona.
⑥ Tesnila ne obešajte z iglami, žicami ali vrvmi, saj lahko to povzroči deformacijo ali poškodbo tesnilnih ustnic.
⑦ Razbarvanje ali videz belega prahu (cvetenje) na površini tesnila ne vpliva na delovanje.